

Ако сте прекарали реално време султразвукови разходомери, вече знаете идеята: не-инвазивен, без движещи се части, работи на почти всичко. И вижте, това е най-вече вярно. Но разговорът за точност? Това е мястото, където нещата стават интересни-и понякога разочароващи. Защото ултразвуков измервателен уред, който е точен в лаборатория, може да се държи съвсем различно, когато го закрепите към истински тръбопровод с колена, температурни колебания и каквото и да е друго, което вашият процес му хвърля.
Това не е предназначено да ви плаши от технологията. Ултразвуковите измервателни уреди остават една от най-добрите опции за много приложения. Въпросът е да разберете какво влияе върху тяхната точност и-по-важното-какво всъщност можете да направите по въпроса.
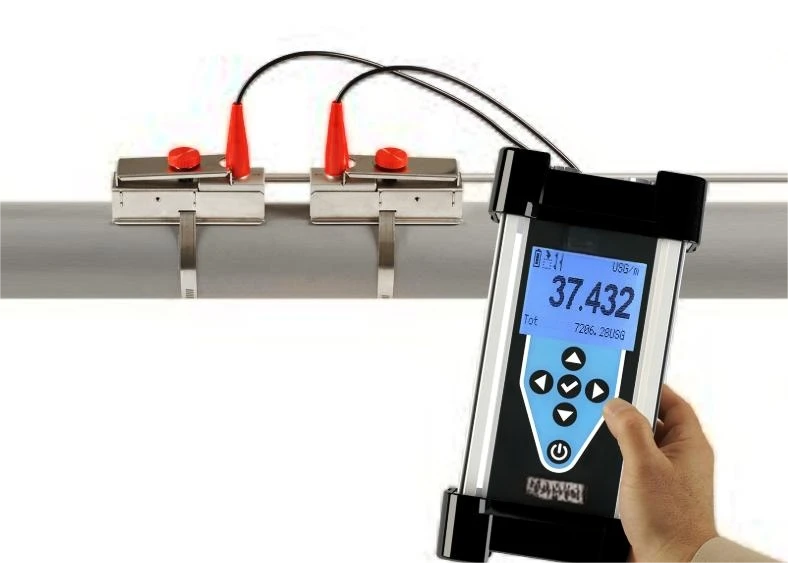
Основите, които никой не обяснява правилно
Ултразвуковите разходомери за-време на транзит работят чрез изпращане на акустични импулси между два преобразувателя-един нагоре, един надолу. Пулсът, пътуващ с потока, пристига малко по-бързо от този, който се бори срещу него. Тази разлика във времето, тук говорим за наносекунди, се преобразува в скорост на потока.
Достатъчно просто на хартия. Проблемът започва, когато осъзнаете, че измерването на скоростта се извършва по единичен път (или може би няколко пътя в по-модерни метри), но това, което всъщност ви интересува, есредноскорост по цялото напречно-сечение на тръбата. Течността не се движи с еднаква скорост навсякъде. По-бавно е близо до стените, по-бързо в средата. Връзката между това, което измервателният уред вижда, и това, което всъщност се случва, зависи от нещо, наречено профил на скоростта-и този профил се променя с числото на Рейнолдс, грапавостта на тръбата, смущенията нагоре по течението и около дузина други фактори.
Защо вашият измервателен уред лъже (понякога)
Нека бъдем откровени за основните източници на грешки.

Изкривяване на профила на скоростта
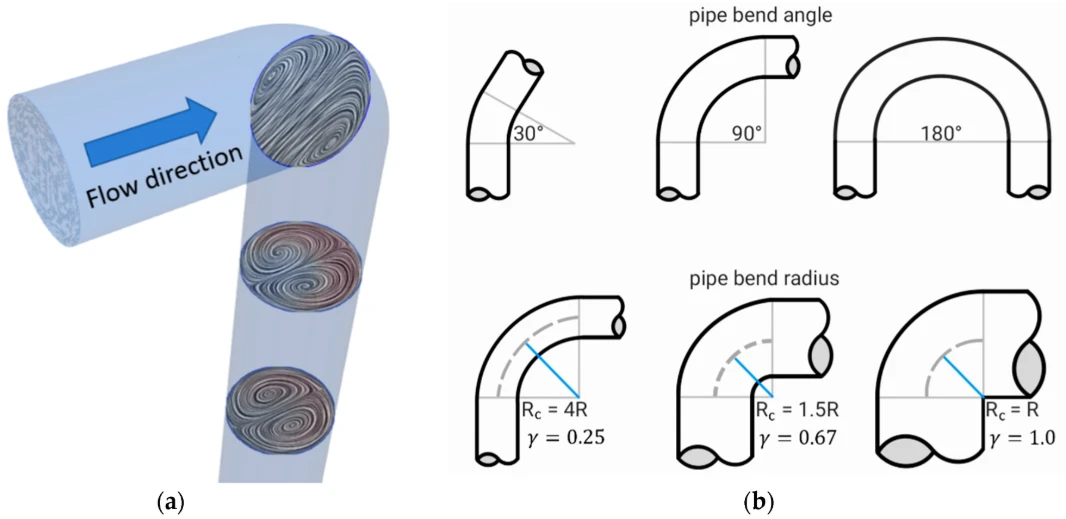
Поставете лакът нагоре по течението на измервателния уред и току-що сте създали асиметричен поток. Разпределението на скоростта се изкривява, може би се върти и вашето измерване на един-път сега представлява... какво точно? Изследванията показват грешки до 15% само от смущенията нагоре по веригата, когато не ги отчитате. Много{5}}измервателите помагат значително-те вземат проби от скоростта в няколко точки по диаметъра на тръбата и използват претеглени средни стойности-но не са магия. Силно нарушен профил все още може да ги спъне.
Проблемът с числото на Рейнолдс
Ето нещо, което хваща хората неподготвени. Формата на вашия профил на скоростта не е фиксирана-тя се променя с числото на Рейнолдс. При ниски потоци (ламинарен режим, Re под около 2300), получавате параболичен профил. Централната скорост може да е два пъти по-висока от средната. При високи потоци (турбулентни, Re над 4000), профилът се изравнява значително; централната скорост е може би 1,1 до 1,2 пъти средната.
Какво на практика означава това? Корекционният коефициент, който вашият измервателен уред прилага при един дебит, може да е грешен при друг. Повечето производители създават известна компенсация, но предположенията зад нея може да не съвпадат с вашите действителни условия.
Степен{0}}профилите на скоростта са използвани за моделиране на това от десетилетия. Работата на Никурадсе от 30-те години на миналия век-да, тази стара-все още формира основата за много коригиращи алгоритми. Профилът следва уравнението u/u_max=(1 - r/R)^(1/n), където n варира с числото на Рейнолдс. Когато n е около 7, вие гледате доста плосък турбулентен профил. Когато n падне към 4, нещата стават по-заострени. Коефициентът на корекция за единичен път на централната линия може да варира от 0,75 до 0,95 в зависимост от условията.

Грапавост на стената на тръбата
Грубите тръби правят профила по-плосък. Нови гладки тръби спрямо корозирали стари могат да означават разлика от 0,5 до 1% в показанията с течение на времето-и вероятно няма да забележите, докато не се чудите защо вашият измервателен уред се е отклонил.
Температура: Тихият саботьор
Това заслужава отделна секция, тъй като температурата влияе върху ултразвуковото измерване по начини, които не са веднага очевидни.
Първо, скоростта на звука във вашата течност се променя с температурата. Във вода скоростта на звука се увеличава с приблизително 2,4 m/s за всеки градус по Целзий. Изчислението на времето за преминаване на измервателния уред предполага определена скорост на звука; грешите и отчитането на потока ви се променя. Съвременните измервателни уреди включват температурни сензори и алгоритми за компенсация, а добрите могат да намалят температурно-предизвиканите грешки от 1,5% до около 0,2%. Но по-евтини единици с лоша компенсация? Ще се скитат.
Второ-и това е фино-самите преобразуватели променят характеристиките си с температура. Техният електромеханичен отговор се променя. Времето, когато те действително стрелят спрямо това, когато твърдят, че стрелят, се отклонява. Ако вашите преобразуватели нагоре и надолу по веригата не съвпадат перфектно (а те никога не съвпадат, дори от една и съща производствена партида), получавате отклонение, което варира в зависимост от температурата. Някои статии съобщават за отклонение във времето на преобразувателя от порядъка на пикосекунди на градус, което звучи тривиално, докато не си спомните, че измервате наносекундни-мащабни разлики.
Трето, самата тръба се разширява и свива. Промени в дължината на пътя. Малък ефект, обикновено, но се натрупва с всичко останало.
Корекция на скоростта на потока: всъщност го правим по-добър
Добре, стига проблеми. какво можеш да направиш
Инсталирайте правилно
+
-
Скучният отговор, но най-въздействащият. Правите тръби имат значение. Старото основно правило беше 10-20 диаметъра на тръбата нагоре по течението на метъра, 5 надолу по течението. Това е разумно за измервателите с един-път; дизайните с много-пътеки са по-прощаващи, но все пак се възползват от чистия поток. Ако не можете да постигнете добри прави линии, стабилизаторите на потока могат да помогнат-тръбни снопове, перфорирани плочи, устройства от лопатков тип. Те нарязват нарушения профил и му дават шанс да се реорганизира.
При 2 диаметъра на тръбата след смущение, едно проучване установи, че ултразвуковите измервателни уреди могат да бъдат отклонени с 15% с 21% несигурност. С 10 диаметъра това се свива драматично. С 50 диаметъра вие сте в общи условия в идеални условия. Повечето реални инсталации са някъде по средата, така че практическият въпрос става: колко грешки можете да толерирате и каква дължина на тръбата можете да разпределите?
Прилагайте корекционните фактори правилно
+
-
Ако знаете числото на Рейнолдс на вашия поток (и трябва да можете да го изчислите от скорост, диаметър на тръбата и кинематичен вискозитет), можете да приложите коефициенти за корекция на профила. За единичен диаметрален път корекционният коефициент K свързва-осреднената скорост по пътя към-осреднената{3}}скорост на сечението. K варира от може би 0,75 при ламинарен поток до около 0,94 при напълно развит турбулентен поток.
Някои по-нови измервателни уреди правят това автоматично с помощта на вградени-алгоритми. Други ви дават достъп да регулирате фактора ръчно. Трети обаче приемат фиксирана стойност, която е „достатъчно близка“ за техния очакван работен диапазон. Знайте кой тип имате.
За нарушени потоци, където профилът е асиметричен, са разработени-коригиращи множители. Те зависят от вида на смущението (единично коляно, двойно коляно навън-от-равнина, вентил и т.н.) и разстоянието от него. Те не са перфектни-базират се на осреднени експериментални данни-но прилагането им е по-добро от игнорирането на проблема.
Конфигурации с много-пътеки
+
-
Преминаването от един ултразвуков път към четири или пет драматично подобрява точността при реални условия. Пътеките са позиционирани на определени разстояния от центъра на тръбата, претеглени според интеграционни схеми (квадратура на Гаус и подобни методи), които приближават истинското осредняване на напречното{1}}сечение.
British Gas предложи геометрия с 4-пътя назад навремето, която стана широко възприета в приложенията за прехвърляне на попечителство. Той постига точност в рамките на 0,2% от действителния поток, независимо от ориентацията на профила-поне когато профилът следва очакваните модели. Сравнете това с еднопътечни измервателни уреди, които могат да се люлеят с 1,4% само от завъртане на равнината на измерване спрямо смущение. Голяма разлика при фискалното измерване.
Много{0}}измервателите предоставят и вградена-диагностика. Можете да сравнявате скорости от различни пътища. Ако скоростите на пътя не съвпадат в очакваните съотношения, нещо не е наред с профила на потока и трябва да го проучите.
Температурната компенсация е направена правилно
+
-
Не разчитайте на един температурен сензор далеч от точката на измерване. Измерете температурата на или близо до преобразувателите. Използвайте измерената температура, за да изчислите скоростта на звука, ако вашият глюкомер не го прави автоматично. За течности с известни свойства съществуват таблици; за персонализирани течности може да се нуждаете от данни за характеризиране.
За приложения с висока{0}}прецизност компенсацията на сондата е по-активна. Подходът включва измерване на периода на трептене на получените сигнали и използване както на периода, така и на температурата като входни данни за дву-точков алгоритъм за линейна компенсация. Звучи сложно, защото е така, но производителите на интегрални схеми започнаха да вграждат това в специални чипове за време-до-цифров преобразувател.
Стискайте-конкретни проблеми
+
-
Скобите-на метри добавят още един слой сложност: стената на тръбата. Звукът преминава през стената, пречупва се в интерфейсите и улавя закъснения. Точното измерване на дебелината на стената е критично-използвайте отделен дебеломер, перпендикулярен на повърхността, със свързващ гел. Корозия или отлагания от котлен камък променят както дебелината на стената, така и вътрешния диаметър. Проучване от 2016 г., тестващо девет преносими скоби-на измервателни уреди, установи средни грешки от -12,8% до +1.2%, с най-подценяващия поток. Осем от девет метра се отчитат ниско.
Усъвършенствани техники за обработка на сигнали
Разликата във времето за преминаване, което се опитвате да измерите, може да е десетки наносекунди. Извличането на това от шумни сигнали изисква добри алгоритми.
Откриването-на пресичане на нула е традиционният метод: намерете къде получената форма на вълната пресича нулевата амплитуда, използвайте това време. Лесен и бърз, но чувствителен към шум и промени в амплитудата.
Кръстосаната-корелация предлага по-добра устойчивост на шум. Той сравнява всички форми на вълните нагоре и надолу по веригата, като намира изместването във времето, което максимизира тяхната корелация. Математиката е по-тежка, но FPGA вече се справят лесно. Някои реализации постигат разделителна способност под-наносекунда.
Съвсем наскоро подходите за дълбоко обучение показаха обещание за оценка на дебита при сложни условия. Обучете невронна мрежа върху CFD-симулирани полета на потока и съответните им ултразвукови сигнатури; нека научи моделите, които хората могат да пропуснат. Все още се експериментира с търговски продукти, но академичните статии са окуражаващи.
Реалности на калибрирането
Фабричното калибриране използва идеални условия: дълги прави тръби, стабилен поток, известни течности, контролирана температура. Вашата инсталация няма нито едно от тези. Това не прави калибрирането безполезно, но означава, че заявената точност (често ±0,5% до ±1% от показанието) представлява най-добра-производителност в случая.
Калибрирането на-на място или проверката спрямо референтен измервателен уред помага да се установи производителност-в реалния свят. Кориолисовите измервателни уреди са отлични референции, ако можете да инсталирате такъв; те са имунизирани срещу повечето от профилните ефекти, които притесняват ултразвука. Някои операции използват главен ултразвуков измервателен уред със значително по-висока точност (повече пътища, по-добра обработка) за проверка на работни единици.
Калибрирането при множество скорости на потока във вашия очакван работен диапазон си заслужава усилието. Измервателният уред може да е точен-при 50% капацитет, но да се отклонява при 10% или 90%. Вземете точки от данни, напаснете коригираща крива, ако е необходимо.
Когато ултразвукът не е решението
Честен разговор: понякога различната технология на измервателния уред има повече смисъл. Ако имате нужда от 0,1% точност и можете да си позволите разходите, измервателите на Кориолис печелят. Те измерват директно масовия поток, игнорират профилите на скоростта и до голяма степен не се влияят от температурата. Недостатъкът е цената, размерът и спадът на налягането-но за попечителско прехвърляне на продукти с висока-стойност те плащат за себе си.
За проводими течности със силно нарушен поток, магнитните разходомери могат да надминат ултразвука. Те са нечувствителни към формата на профила, стига профилът да е осесиметричен (което колената и клапите могат да нарушат, но по-малко сериозно, отколкото при ултразвука).
Но за големи тръби, газови приложения, модернизирани инсталации, при които не можете да отрежете тръбата, или ситуации, при които спадът на налягането е неприемлив-ултразвукът често остава единствената практична опция. Познавайте техните ограничения и ги заобикаляйте.

Събираме го заедно
Точността на ултразвуковия разходомер в реалния свят зависи от разбирането на разликата между лабораторните условия и вашата действителна инсталация. Ефекти от профила на скоростта, температурни вариации, характеристики на преобразувателя, условия на тръбата-всички те допринасят. Посочената точност от ±1% може да стане ±3% или по-лоша, ако пренебрегнете тези фактори.
Добрата новина: повечето от тези проблеми имат известни решения или поне известни заобиколни решения. Правилните инсталационни практики, подходящите корекционни коефициенти, добра температурна компенсация, много-дизайн на пътеки, където бюджетът позволява, и реалистично калибриране при действителни условия могат да доближат реалната-производителност много по-близо до теоретичните граници.
Не се доверявайте сляпо на спецификациите. Разберете какво влияе на вашия измервателен уред, измервайте каквото можете, коригирайте това, което знаете, и поддържайте подходящи граници на несигурност за това, което остава неизвестно. Това не е песимизъм,-а метрология.
И ако някой попита дали вашият ултразвуков глюкомер е точен, честният отговор е: зависи. Но сега знаете на какво.


